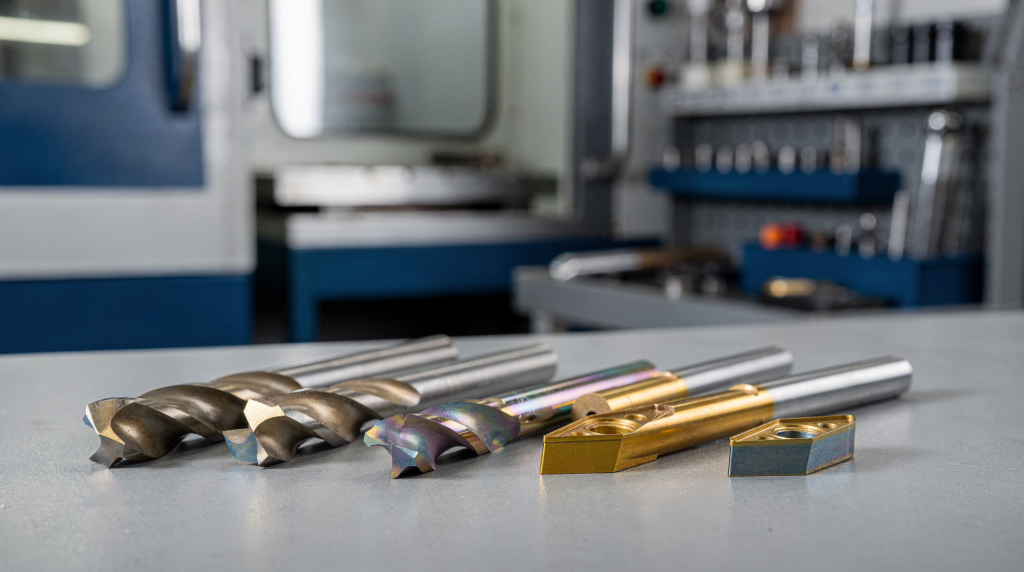
Когда я только пришёл в цех, мне казалось, что главное — купить фрезу подороже. Мол, хороший твёрдый сплав сам всё вытянет. Практика быстро показала: без правильно подобранного покрытия даже дорогой инструмент сдаётся в разы быстрее, особенно на высоких скоростях или при обработке вязких материалов. Покрытие не меняет геометрию и не превращает обычный сплав в «неубиваемый», но оно способно сдвинуть границу износа на десятки процентов — при условии, что вы попали в материал заготовки, режим резания и тип операции.
В этой статье разберём, какие покрытия реально работают в цеху, как их выбирать и когда они дают максимальный эффект. Без маркетинга, только практика.
Что такое промышленное покрытие и зачем оно нужно
Покрытие — это тонкий, обычно от 1 до 10 мкм, слой на поверхности режущего инструмента, который меняет его рабочие свойства. Чаще всего наносят методом PVD (физическое осаждение из паровой фазы) в вакууме при температурах около 400–500°C. Такой режим не «отпускает» твёрдый сплав, поэтому геометрия кромки остаётся неизменной. По сути, мы получаем компромисс: основа держит ударные нагрузки и форму, а покрытие берёт на себя трение, нагрев и химическое взаимодействие со стружкой.
В цеху часто спрашивают: «А зачем покрытие, если можно взять более износостойкий сплав?» Ответ прост: покрытие работает на поверхности, где концентрируются максимальные температуры и силы трения. Даже самый прочный сплав без защиты быстро теряет кромку из-за окисления и диффузионного износа. Покрытие же действует как барьер, продлевая жизнь инструменту без замены всей оснастки.
Что дает покрытие на практике
- снижает коэффициент трения между инструментом и заготовкой — меньше нагрев, меньше налипание
- повышает поверхностную твёрдость — кромка дольше сопротивляется абразивному истиранию
- защищает режущую кромку от окисления и диффузионного износа — особенно важно при обработке сталей с высокой температурой в зоне резания
- позволяет работать на более высоких скоростях резания — покрытие отводит часть тепловой нагрузки от основы
- продлевает ресурс инструмента при сухой и полусухой обработке — там, где СОЖ не справляется или её применение нежелательно
Важно понимать: покрытие не делает инструмент «неубиваемым». Оно лишь расширяет рабочее окно, если сам инструмент и режимы подобраны грамотно.
Какие бывают покрытия для режущего инструмента
В промышленности сложился набор проверенных типов покрытий, каждый со своей специализацией. Ниже — основные, с которыми приходится иметь дело инструментальщику.
| Покрытие | Внешний вид | Сильные стороны | Типичные применения |
|---|---|---|---|
| TiN | Золотистое | Универсальность, доступность, хорошая стойкость к износу | Сталь, чугун, базовые операции |
| TiCN | Серо-золотистое | Более высокая износостойкость, чем у TiN | Инструмент с повышенной нагрузкой, черновая обработка |
| TiAlN | Темно-серое, фиолетовое | Высокая термостойкость, подходит для сухой обработки | Стали, закалённые стали, высокие скорости |
| AlCrN | Темно-серое | Хорошая стойкость к окислению и нагреву | Сложные режимы, высокая температура резания |
| DLC | Чёрное | Очень низкое трение, слабое налипание | Алюминий, цветные металлы, полимеры |
Ключевая логика выбора
- если главная проблема — нагрев, чаще смотрят в сторону TiAlN или AlCrN — они держат окисление при температурах за 800°C
- если главная проблема — налипание, особенно на алюминии, полезен DLC — коэффициент трения в паре с алюминием может быть в разы ниже, чем у TiN
- если нужен универсальный и недорогой вариант, часто начинают с TiN — он прощает многие ошибки и стабилен на средних режимах
Это упрощённая логика, но для первого приближения она работает безотказно.
Как работает PVD-покрытие простыми словами
PVD — это физическое осаждение из паровой фазы. В камере создают вакуум, испаряют материал покрытия (например, титан или алюминий) и осаждают его на поверхность инструмента тонким, но очень прочным слоем. Температура процесса обычно не превышает 500°C, что критически важно для твёрдого сплава: он не теряет твёрдость, не меняет структуру. Получается своеобразный «скафандр» для режущей кромки.
Почему это важно для инструмента
PVD-покрытие не просто красит инструмент в золотистый или чёрный цвет. Оно:
- создаёт более твёрдую поверхность — микротвёрдость может достигать 30–40 ГПа, что недоступно даже самым износостойким сплавам
- уменьшает контактное трение — стружка легче скользит, меньше греет кромку
- снижает вероятность микросваривания стружки к кромке — наростообразование практически исчезает на высоких скоростях
- помогает удерживать работоспособность кромки при высоких температурах — покрытие работает как тепловой барьер
Для цеха это означает более стабильный процесс: меньше внезапных сколов, меньше ситуаций «поплыл инструмент», меньше незапланированных замен. А для технолога — возможность закладывать более высокие режимы без риска потерять партию.
Когда покрытие реально помогает
Покрытие даёт заметный эффект не везде. Есть ситуации, где оно особенно полезно, а есть — где его применение может не оправдать затрат.
Наиболее частые случаи
- высокая скорость резания — здесь без термостойкого покрытия кромка сгорает за минуты
- сухая или полусухая обработка — нет СОЖ, которая отводит тепло, вся нагрузка ложится на покрытие
- серийное и массовое производство — важна стабильность размера и предсказуемый ресурс
- работа по нержавеющим сталям и жаропрочным сплавам — эти материалы склонны к налипанию и интенсивному износу
- обработка материалов, дающих сильный абразивный или адгезионный износ — например, алюминиевые сплавы с высоким содержанием кремния
- резание с высоким тепловыделением — когда температура в зоне резания подбирается к 1000°C
Где покрытие может не дать ожидаемого эффекта
- если подобран неправильный режим резания — слишком низкая скорость или подача, при которой покрытие не успевает «раскрыться»
- если геометрия инструмента не подходит под операцию — например, слишком большой радиус при вершине для чистовой обработки
- если жёсткость системы «станок-приспособление-инструмент-заготовка» низкая — вибрации быстро разрушают даже лучшее покрытие
- если используется покрытие, не соответствующее материалу заготовки — скажем, TiN на алюминии даст налипание, а не снижение трения
- если режущая кромка уже повреждена до нанесения слоя — покрытие ляжет на дефект и быстро отслоится
Покрытие не исправляет ошибки технолога. Оно лишь расширяет рабочее окно инструмента. И если окно изначально узкое из-за неверных режимов, чуда не произойдёт.
Сравнение популярных покрытий: что выбрать под задачу
| Задача | Что смотреть в первую очередь | Почему |
|---|---|---|
| Универсальная обработка сталей | TiN | Хороший стартовый вариант, понятная логика применения, стабилен на средних скоростях |
| Высокая температура резания | TiAlN | Лучшая термостойкость и пригодность для сухой обработки, образует защитный оксидный слой при нагреве |
| Нужна стойкость к окислению | AlCrN | Полезно при тяжёлых режимах и нагреве, меньше окисляется, чем TiAlN |
| Обработка алюминия | DLC | Низкое трение и меньшее налипание стружки, кромка дольше остаётся острой |
| Черновая обработка с высокой нагрузкой | TiCN или TiAlN | Выдерживают более жёсткие условия, чем базовые покрытия, лучше сопротивляются выкрашиванию |
Ошибки при выборе покрытия
1. Выбор «по цвету»
Золотистый не значит лучший, а чёрный не значит современный. Цвет — это всего лишь внешний признак конкретного состава и структуры. Например, тёмно-фиолетовый TiAlN и чёрный DLC решают принципиально разные задачи. Ориентироваться нужно на условия резания, а не на эстетику.
2. Игнорирование материала заготовки
Одно и то же покрытие по-разному работает на стали, чугуне и алюминии. Особенно это критично при обработке цветных металлов, где лишнее трение быстро превращается в налипание. На алюминии TiN может дать нарост, который испортит и поверхность, и размер. DLC в этой ситуации ведёт себя гораздо адекватнее.
3. Ожидание чудес на неправильном режиме
Если скорость, подача и охлаждение подобраны неверно, даже хорошее покрытие быстро проиграет износу. Покрытие не компенсирует вибрации из-за плохого зажима или биение шпинделя. Оно работает в системе, и если система «больна», никакое покрытие не спасёт.
4. Применение покрытия «на всякий случай»
Иногда дешевле и эффективнее взять более подходящую геометрию или марку твёрдого сплава, чем переплачивать за лишнюю стойкость покрытия. Например, для однопроходной операции по мягкой стали без покрытия можно обойтись острым твердосплавным инструментом — покрытие только увеличит радиус кромки и ухудшит чистоту.
5. Неучёт повторной заточки
Если инструмент предполагается перетачивать, нужно заранее понимать, как покрытие поведёт себя после восстановления кромки. После переточки покрытие на передней и задней поверхностях будет удалено, и встанет вопрос: перепокрывать или работать без него? Для дорогих концевых фрез это может быть экономически оправдано, для дешёвых пластин — нет.
Как выбрать покрытие: практический алгоритм
Шаг 1. Определите, что именно убивает инструмент
Посмотрите на изношенную кромку под микроскопом или хотя бы лупой. Абразивный износ — равномерное истирание, налипание — нарост на передней поверхности, сколы — микротрещины, перегрев — цвета побежалости. От этого зависит, какое свойство покрытия нужно в первую очередь: твёрдость, термостойкость или низкое трение.
Шаг 2. Смотрите на материал заготовки
Сталь, нержавейка, чугун, алюминий, титан, полимеры — у каждого свой характер. Для вязких материалов важно снизить налипание, для твёрдых — повысить твёрдость поверхности, для жаропрочных — термостойкость.
Шаг 3. Оцените тип операции
Черновая обработка с ударами и переменной нагрузкой требует прочности и трещиностойкости, чистовая — остроты кромки и низкого трения. Сверление, фрезерование, нарезание резьбы — везде свои нюансы. Например, при нарезании резьбы важно, чтобы покрытие не «зализывало» профиль.
Шаг 4. Проверьте тепловой режим
Если зона резания сильно нагревается, нужны покрытия с высокой термостойкостью, а не просто «твёрдые» покрытия. TiAlN при нагреве образует оксид алюминия, который дополнительно защищает кромку. AlCrN ещё более стабилен. А вот TiN при температурах выше 500°C быстро окисляется и теряет свойства.
Шаг 5. Сравните экономику
Иногда более дорогое покрытие окупается не ценой инструмента, а снижением простоев и уменьшением числа смен. Посчитайте стоимость инструмента на деталь, а не только цену пластины. Если переход на TiAlN позволяет поднять скорость на 20% и сократить время цикла, это может быть выгоднее, чем экономия на покрытии.
Чек-лист перед внедрением покрытия
- материал заготовки определён точно — не «какая-то сталь», а конкретная марка
- тип операции и режимы зафиксированы — скорость, подача, глубина, наличие СОЖ
- понятен основной механизм износа — абразив, адгезия, диффузия, усталость
- выбрано покрытие под реальную температуру резания — не по каталогу, а по расчёту или замеру
- проверена совместимость с СОЖ или сухой обработкой — некоторые покрытия не любят определённые масла
- учтена возможность переточки — если планируется, выбран вариант с возможностью перепокрытия
- есть контрольная партия для теста — хотя бы 10–20 деталей, чтобы оценить стабильность
- критерий успеха заранее понятен: стойкость, качество поверхности, стабильность размера — что именно улучшаем
Что важно для российского производства
В наших реалиях часто приходится решать три задачи одновременно: повысить стойкость инструмента без дорогостоящей замены парка, перейти на более стабильную обработку при дефиците качественного инструмента и снизить себестоимость серийной обработки за счёт ресурса кромки. Покрытие здесь — не «модная опция», а инструмент технологической экономии.
Когда на складе нет нужной фрезы, а заказ горит, правильно подобранное покрытие на имеющемся инструменте может вытянуть партию. Или когда перешли на отечественный сплав, а он ведёт себя иначе — покрытие помогает сгладить разницу. В цехе это обычно выражается просто: меньше остановок, меньше брака, меньше ручных корректировок. А для молодого специалиста понимание этой логики — прямой путь к карьерному росту, потому что технолог, умеющий обоснованно выбирать покрытие, на вес золота.
Как оценить эффект после внедрения
После перехода на другое покрытие не ограничивайтесь ощущением «кажется, стало лучше». Смотрите на конкретные показатели:
- средняя стойкость инструмента до замены — в минутах или количестве деталей
- количество деталей на одну кромку — главный критерий для серии
- качество поверхности — шероховатость, отсутствие задиров
- стабильность размера — разброс по партии
- частота аварийных сколов — сколько раз инструмент ломался внезапно
- расход инструмента на партию — в штуках или в деньгах
Если улучшился только один параметр, а остальные просели, покрытие подобрано неудачно или режимы требуют корректировки. Например, выросла стойкость, но упала чистота поверхности — возможно, покрытие слишком толстое и скругляет кромку.
Коротко о главном
Промышленные покрытия для инструмента дают реальную пользу, когда они подобраны под материал, режимы и задачу. TiN — хороший универсальный вариант для старта, TiAlN и AlCrN лучше работают в горячих режимах, DLC особенно полезен там, где важно снизить трение и налипание. Но любое покрытие — это лишь часть системы, и без грамотной технологии оно не сработает. Понимание этой взаимосвязи — один из ключевых навыков современного инструментальщика, который закладывается ещё на этапе обучения в колледже или вузе, а оттачивается уже в цеху.
FAQ
Что лучше: покрытый или непокрытый инструмент?
Если есть нагрев, износ и серийная работа, покрытый инструмент чаще выигрывает по ресурсу. Но на некоторых операциях без покрытия результат может быть не хуже, если важна острота кромки и минимальное трение — например, при тонком точении мягких цветных металлов. Там покрытие может только ухудшить чистоту из-за скругления кромки.
Можно ли покрытием исправить плохую геометрию инструмента?
Нет. Покрытие улучшает свойства поверхности, но не заменяет правильную конструкцию и заточку. Если углы не те, покрытие лишь отсрочит момент, когда инструмент «поплывёт», но не исправит первопричину.
Какое покрытие выбрать для алюминия?
Чаще всего смотрят в сторону DLC, потому что оно снижает налипание и трение. Но для высококремнистых алюминиевых сплавов может потребоваться что-то более твёрдое, например, TiCN, чтобы противостоять абразивному износу. Универсального ответа нет — всё зависит от конкретного сплава и операции.
Подходит ли TiN для современных высокоскоростных режимов?
Да, но чаще как базовое универсальное решение. Для более горячих режимов обычно лучше работают TiAlN или AlCrN. TiN начинает окисляться уже при 500°C, тогда как TiAlN держит до 800°C и выше. Если скорость резания высокая, а охлаждение скудное, TiN быстро сдаст.
Почему один и тот же инструмент с покрытием работает по-разному на разных станках?
Потому что на ресурс влияют жёсткость станка, биение шпинделя, подача СОЖ, зажим, вибрации и реальный режим резания, а не только само покрытие. На старом станке с люфтами даже лучшее покрытие не спасёт от сколов при вибрациях.
Нужно ли всегда выбирать самое твёрдое покрытие?
Нет. Твёрдость важна, но не менее важны термостойкость, трение и совместимость с материалом заготовки. Иногда более «мягкое» по цифрам покрытие даёт лучший практический результат. Например, DLC мягче TiAlN, но на алюминии работает в разы лучше именно из-за низкого трения.