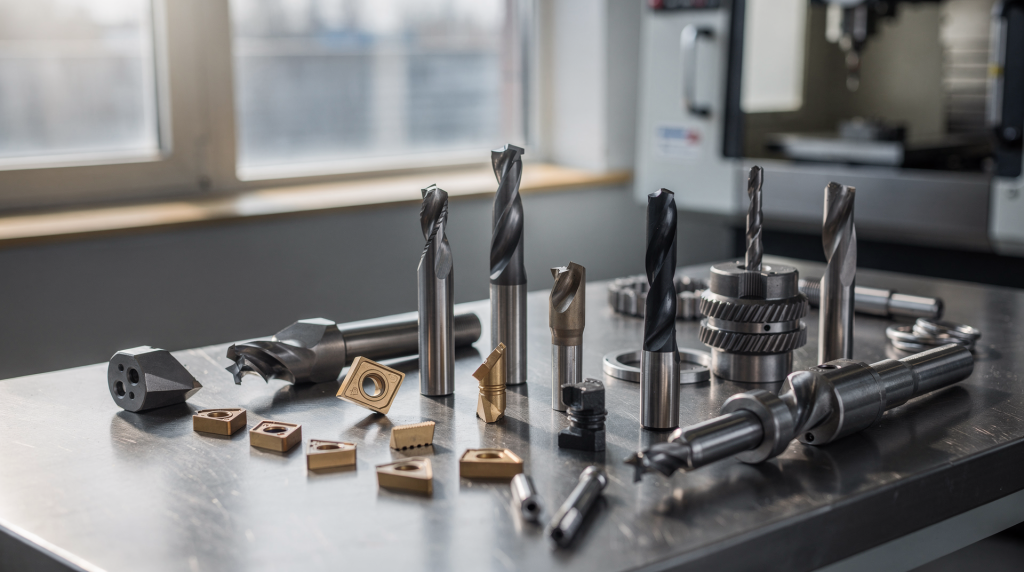
Когда в цеху говорят «дайте хорошую фрезу», я всегда уточняю: под что именно? Потому что инструмент подбирается не по абстрактному качеству, а под конкретную операцию, материал и станок. Ошибка здесь выливается в вибрации, брак, быстрый износ кромки и внеплановую переналадку. За годы работы инструментальщиком я убедился: правильный выбор начинается не с каталога, а с анализа того, что именно вы собираетесь делать.
С чего начинать выбор инструмента
Первый вопрос всегда один: какую операцию нужно выполнить. Точение, фрезерование, сверление, растачивание и нарезание резьбы — это разные группы инструмента, и это базовая развилка. В реальном производстве технолог обычно смотрит в маршрутную карту: там уже прописаны переходы. Но если вы сами подбираете оснастку, начните с операции.
Дальше смотрят на три вещи:
- материал заготовки;
- тип станка и способ крепления;
- требуемую точность и шероховатость.
Если перепутать хотя бы один из этих параметров, даже дорогой инструмент может работать плохо. Например, пластина с отличным покрытием TiAlN, но с неподходящим передним углом на вязкой нержавейке даст нарост и срыв стружки.
Главные параметры, которые нужно учитывать
1. Материал детали
Материал заготовки сильнее всего влияет на выбор геометрии, покрытия и марки режущей части. Для стали, нержавейки, чугуна, алюминия и жаропрочных сплавов нужны разные углы, разные покрытия и разная стойкость к нагреву. На практике материал удобно оценивать через группу обрабатываемости по ISO:
- P — стали (конструкционные, легированные, инструментальные);
- M — нержавеющие стали (аустенитные, ферритные);
- K — чугуны (серый, ковкий, высокопрочный);
- N — цветные металлы, включая алюминий и медные сплавы;
- S — жаропрочные и титановые сплавы;
- H — закалённые материалы (твердостью до 60 HRC и выше).
Каждая группа диктует свои условия. Сталь P20 (аналог 20Х13) хорошо обрабатывается твердосплавными пластинами с PVD-покрытием TiAlN при скорости около 200 м/мин. Алюминиевый сплав Д16Т требует острой геометрии без покрытия или с DLC-покрытием, чтобы избежать налипания. Жаропрочный сплав Inconel 718 заставляет снижать скорость втрое и применять пластины с прочной кромкой и обильным охлаждением. Если проигнорировать группу, стойкость инструмента может упасть в разы.
2. Операция
Одна и та же деталь может потребовать разного инструмента на разных переходах. Черновое снятие припуска, получистовая обработка и чистовой проход — это не одно и то же. Для черновой важнее производительность: большая глубина резания (до 5–8 мм на сторону), подача до 0,6 мм/об, прочная геометрия с отрицательным передним углом. Для чистовой — стабильность, точность и качество поверхности: малая глубина (0,1–0,5 мм), высокая скорость, острая кромка с положительным углом и малым радиусом при вершине.
Для отверстий критичны соосность, жёсткость и отвод стружки. Сверление глубоких отверстий (L/D > 5) требует специальных свёрл с внутренним подводом СОЖ и параболической канавкой. Растачивание на финишном проходе — оправок с микрометрической регулировкой и минимальным вылетом.
3. Станок и крепление
Инструмент должен физически подходить к оборудованию: по хвостовику, посадке, максимальному вылету и допустимой нагрузке шпинделя. Даже хороший инструмент не даст результата, если он не соответствует креплению станка. Проверяют:
- тип шпинделя (конус HSK, BT, ISO, Capto);
- размеры и стандарт оправки (диаметр, длину, тип зажима — гидропласт, термозажим, цанга);
- длину вылета (чем больше вылет, тем ниже жёсткость и выше риск вибраций);
- жёсткость системы «станок — оснастка — инструмент — деталь».
На практике часто сталкиваешься с тем, что на станок с конусом BT40 и ограниченной мощностью (7,5 кВт) ставят фрезу диаметром 63 мм с восемью зубьями. Результат — вибрация, плохая поверхность и быстрый износ кромок. Здесь нужно либо снижать число зубьев, либо переходить на фрезу с неравномерным шагом.
4. Точность и шероховатость
Если деталь должна иметь высокий квалитет (IT7 и выше) и низкую шероховатость (Ra 0,8–1,6 мкм), нужен более «спокойный» режим, подходящая геометрия и часто — инструмент с большим количеством режущих кромок или более стабильной базой. Для чистового точения важен малый радиус при вершине (0,2–0,4 мм) и минимальное биение пластины. Для фрезерования — торцевые фрезы с чистовыми зубьями или концевые фрезы с мелкозубой геометрией. Расточные оправки должны иметь возможность точной настройки на размер с дискретностью 0,01 мм.
Как выбрать инструмент пошагово
Шаг 1. Определите конкретный переход
Не просто «обработать деталь», а точно: подрезать торец, просверлить отверстие, расточить посадку, нарезать резьбу, сделать карман, снять фаску. Чем точнее формулировка, тем меньше риск ошибиться. Например, «расточить отверстие Ø40H7 на глубину 80 мм в стали 45» — это уже конкретная задача, под которую можно подбирать оправку, пластину и режимы.
Шаг 2. Опишите заготовку
Зафиксируйте: марку материала, твердость, состояние заготовки (прокат, поковка, литьё, закалка), есть ли корка, окалина или припуск с неравномерностью. Это важно, потому что инструмент для чистой конструкционной стали и инструмент для поковки с коркой — это два разных по поведению решения. Корка обладает высокой абразивностью и часто имеет твердые включения, поэтому первый проход требует пластины с прочной режущей кромкой и износостойким CVD-покрытием (например, TiCN+Al₂O₃).
Шаг 3. Проверьте возможности станка
Смотрите не только на мощность, но и на обороты, подачу, жёсткость узлов, наличие СОЖ, допустимый диаметр и вылет инструмента, тип смены инструмента на ЧПУ. Если станок не может выдать нужные обороты для твердосплавной фрезы малого диаметра, придётся либо снижать скорость (что ухудшит стойкость), либо выбирать инструмент из быстрорежущей стали с соответствующим покрытием.
Шаг 4. Выберите класс инструмента
Ориентируйтесь на задачу: сверло — для получения отверстия; фреза — для плоскостей, пазов, карманов и контуров; резец — для точения; расточной инструмент — для точной доводки отверстий; метчик или резьбонарезная головка — для резьбы. Иногда операция требует комбинированного инструмента (сверло-зенковка, ступенчатое сверло), но это уже следующий уровень подбора.
Шаг 5. Подберите материал и покрытие
Для массовой и серийной обработки часто применяют твердосплавный инструмент и сменные пластины. Твердый сплав (ВК, ТК, ТТК) обеспечивает высокую стойкость при правильном сочетании с покрытием. Покрытие выбирают под материал и температуру резания. Ошибка здесь типична: берут «универсальную» пластину с TiN, а потом удивляются плохому сходу стружки на нержавейке или преждевременному износу на чугуне. Для стали хорош TiAlN (PVD) или TiCN+Al₂O₃ (CVD), для чугуна — Al₂O₃ или TiAlN, для алюминия — без покрытия или DLC, для жаропрочных сплавов — TiAlN с повышенным содержанием алюминия (AlCrN).
Шаг 6. Оцените геометрию
Геометрия режущей части влияет на лёгкость резания, стойкость, качество поверхности, образование и отвод стружки. Простой ориентир: для мягких и вязких материалов (алюминий, низкоуглеродистая сталь) нужна геометрия, которая не «залипает» — острые кромки, большие передние углы (15–25°), полированная стружечная канавка. Для твёрдых и абразивных (чугун, закалённая сталь) — более стойкая кромка с отрицательным передним углом или упрочняющей фаской. Для чистовой обработки — более точная и стабильная геометрия с малым радиусом при вершине и минимальным биением.
Шаг 7. Согласуйте инструмент с режимами резания
Скорость резания, подача и глубина резания должны соответствовать инструменту, а не «хотелкам производства». Слишком агрессивный режим убивает кромку, слишком осторожный снижает производительность и может ухудшить стружкообразование (например, вместо ломкой стружки получается сливная, которая наматывается на резец). Режимы подбирают по каталогам производителя, но с поправкой на жёсткость системы и состояние заготовки. Для черновой обработки стали 45 твердосплавной пластиной с покрытием TiAlN типичные режимы: Vc=180–250 м/мин, f=0,3–0,5 мм/об, ap=2–5 мм. Для чистовой: Vc=250–350 м/мин, f=0,05–0,15 мм/об, ap=0,1–0,5 мм.
Краткая таблица выбора по типовым операциям
| Операция | Что важно при выборе | Частые ошибки |
|---|---|---|
| Точение | Жёсткость державки, радиус при вершине, пластина под материал | Слишком большой вылет, неверный сплав пластины |
| Фрезерование | Диаметр, число зубьев, тип фрезы, способ крепления | Неподходящая фреза под паз или карман |
| Сверление | Длина, центрирование, отвод стружки, охлаждение | Сверло без учёта глубины отверстия |
| Расточка | Жёсткость, точность настройки, минимальный вылет | Попытка получить точность «на длинной оправке» |
| Нарезание резьбы | Шаг, материал, направление, подвод | Неверный тип метчика или режим подачи |
Эту таблицу можно использовать как памятку при первичном подборе, но она не заменит детального анализа. Например, для фрезерования паза шириной 10 мм в стали 45 логично взять концевую фрезу диаметром 8–10 мм с тремя-четырьмя зубьями и покрытием TiAlN, но если станок слабый, лучше снизить число зубьев до двух-трёх.
Типовые ошибки при выборе инструмента
1. Берут инструмент «по названию операции», а не по условиям работы
Сверло для стали и сверло для нержавейки могут внешне быть похожи, но работать по-разному. У сверла для нержавейки обычно более острый угол при вершине (130–135° вместо 118°) и специальная геометрия канавки для лучшего отвода стружки. Однажды в цеху взяли обычное сверло из быстрорежущей стали Р6М5 для сверления нержавеющей стали 12Х18Н10Т — после пяти отверстий оно «село», а кромка затупилась из-за наклёпа.
2. Игнорируют состояние заготовки
Поковка, литьё и прокат нагружают инструмент по-разному. Если не учесть корку, стойкость резко падает. Для первого прохода по литейной корке часто используют пластины с толстым покрытием Al₂O₃ и прочной геометрией (с упрочняющей фаской), а последующие проходы — уже более острые пластины.
3. Не проверяют совместимость со станком
Даже отличный инструмент не работает нормально при чрезмерном вылете, слабом креплении или недостаточной мощности шпинделя. На фрезерном станке с конусом BT40 и максимальными оборотами 6000 об/мин попытка использовать фрезу диаметром 80 мм с шестью зубьями на полную ширину фрезерования часто заканчивается вибрацией и плохой поверхностью. В таких случаях либо уменьшают ширину резания, либо переходят на фрезы с меньшим числом зубьев.
4. Выбирают «самый универсальный» вариант
Универсальность полезна только там, где компромисс допустим. В серийном производстве она часто проигрывает специализированному решению. Например, универсальная пластина CNMG 120408 с покрытием TiN может работать по стали и чугуну, но на нержавейке даст плохую стружку и низкую стойкость. Лучше иметь отдельные пластины под группу материалов.
5. Экономят на геометрии и покрытии
Дешёвый инструмент может сработать на одной детали, но проиграть на партии из-за нестабильной кромки, перегрева или плохого отвода стружки. Пластина без покрытия на алюминии ещё допустима, но на стали 45 она потеряет размер уже через десяток деталей. Экономия на покрытии оборачивается частой сменой инструмента и риском брака.
Как понять, что инструмент выбран правильно
Хороший выбор обычно видно уже на первых деталях: стружка выходит стабильно (короткие спирали или ломаная «ёлочка»), нет сильной вибрации, кромка не скалывается преждевременно, размер держится без постоянной подстройки, поверхность соответствует требованию без лишних проходов. Износ по задней поверхности равномерный, без выкрашиваний. Если появляются следы дрожания, перегрева (цвета побежалости на стружке), задиры, конусность или быстрый износ, значит, один из параметров подобран неверно. В таком случае первым делом проверяют режимы и вылет инструмента, затем — геометрию и покрытие.
Практический чек-лист перед запуском
- Определена точная операция.
- Известен материал и его состояние (твёрдость, наличие корки).
- Проверены требуемые допуски и шероховатость.
- Согласованы станок, крепление и вылет (желательно проверить биение индикатором, допуск не более 0,02 мм для чистовых операций).
- Выбран тип инструмента под задачу.
- Подобраны материал режущей части и покрытие.
- Проверены режимы резания (скорость, подача, глубина) по каталогу и скорректированы под реальные условия.
- Учтён отвод стружки и охлаждение (давление СОЖ, направление сопел).
- Понятен критерий замены инструмента в работе (износ по задней поверхности 0,2–0,3 мм для чистовой, 0,5–0,8 мм для черновой).
Когда стоит брать инструмент «с запасом»
Запас оправдан, если материал нестабилен по твердости (например, поковки с разбросом HB 180–220), заготовка имеет корку или литейную поверхность, станок работает на пределе жёсткости, нужна высокая повторяемость (допуск в микронах), партия большая и дороже остановка, чем более дорогой инструмент. В таких случаях выбирают пластины с более толстым покрытием, прочным сплавом (например, сплав с повышенным содержанием кобальта для ударных нагрузок) или геометрией с упрочняющей фаской. Но запас не должен превращаться в «перестраховку на всякий случай». Излишне прочный или слишком «тупой» инструмент может ухудшить качество и производительность: возрастут силы резания, увеличится наклёп поверхности, ухудшится шероховатость.
Вывод
Правильный выбор металлорежущего инструмента начинается не с каталога, а с анализа операции, материала, станка и требований к детали. Если собрать эти данные заранее, подбор становится технически простым: вы выбираете не «лучший вообще» инструмент, а тот, который лучше всего работает в конкретных условиях. Именно это в производстве даёт стабильный размер, нормальную стойкость и предсказуемую себестоимость. А понимание этих нюансов как раз и отличает грамотного технолога или инструментальщика — тех, кого сегодня так не хватает в промышленности.
FAQ
Какой параметр важнее всего при выборе инструмента?
Материал заготовки и тип операции. Именно они чаще всего определяют геометрию, покрытие и класс инструмента. Если вы знаете, что обрабатываете сталь 40Х и операция — чистовое точение, то уже можно сузить выбор до пластин с острой геометрией и покрытием TiAlN.
Можно ли использовать один инструмент для разных материалов?
Можно, но только если допускаются компромиссы по стойкости и качеству. Для ответственных операций лучше подбирать инструмент под конкретный материал. Универсальные пластины, например, с покрытием TiN, работают по стали и чугуну, но на алюминии дадут нарост, а на жаропрочных сплавах — низкую стойкость.
Почему инструмент быстро тупится?
Чаще всего из-за неправильного режима резания (слишком высокая скорость или подача), неподходящего покрытия, большого вылета, плохого отвода стружки или неверного подбора под материал. Также причиной может быть недостаточное охлаждение или использование инструмента на пределе его возможностей.
Что важнее: бренд инструмента или правильный подбор?
Правильный подбор. Даже дорогой инструмент не компенсирует ошибку в геометрии, креплении или режимах. Известный бренд даёт стабильность качества, но без грамотного подбора результат будет неудовлетворительным. Я видел, как дешёвая пластина с правильно подобранной геометрией работала лучше, чем именитая, но неподходящая.
Когда лучше выбирать сменные пластины?
Когда есть серийность, повторяемость операций и необходимость быстро менять режущую кромку без долгой переточки. Сменные пластины оправданы на станках с ЧПУ, где важна минимизация простоев. Для единичных работ или простых переходов иногда выгоднее цельный твердосплавный или быстрорежущий инструмент, если он стабильно держит размер и не требует сложной наладки.