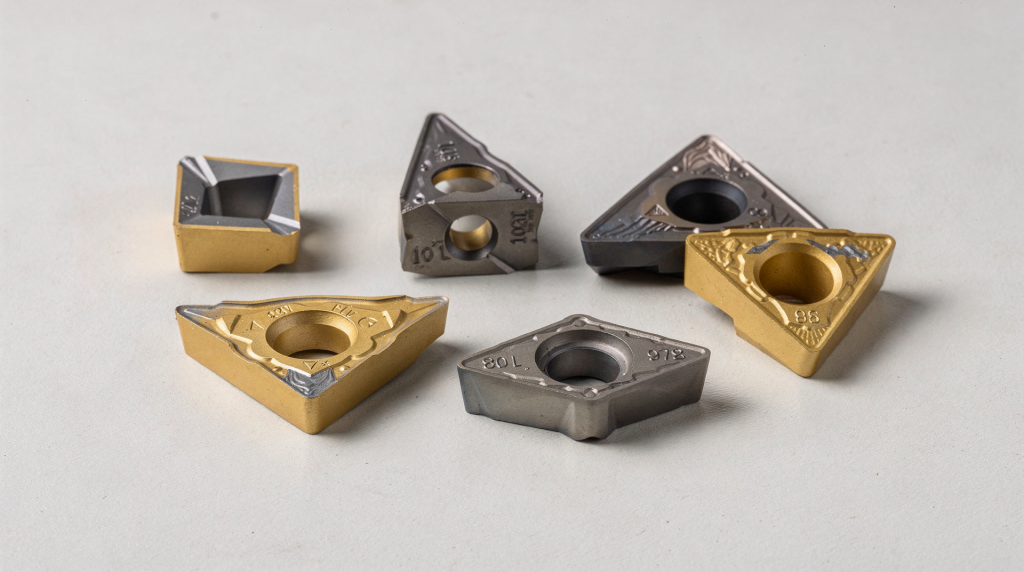
Что такое сменная режущая пластина и зачем она нужна
Когда я только пришёл в цех после колледжа, сменная пластина казалась мне просто «железкой с дырочкой». Первая же самостоятельная наладка токарного станка быстро расставила всё по местам: не та геометрия — деталь «запела», не тот радиус — поверхность пошла рваная, а ошибка в одной цифре маркировки привела к тому, что пластина просто не встала в державку. Сменная режущая пластина — это не расходник в привычном понимании, а точный режущий элемент, от которого напрямую зависят стойкость инструмента, качество поверхности, стабильность стружкообразования и нагрузка на станок.
Технически это сменная режущая часть инструмента, закрепляемая в державке или корпусе фрезы. Такой подход даёт производству несколько ощутимых преимуществ:
- сокращает время переналадки — вместо переточки или замены целого резца достаточно перевернуть или заменить пластину;
- упрощает складской учёт — один тип державки может работать с десятком разных пластин под разные материалы;
- позволяет быстро адаптировать инструмент под новую задачу — переход от стали к чугуну или алюминию выполняется сменой пластины без снятия державки со станка;
- снижает общую стоимость эксплуатации инструмента за счёт использования нескольких режущих кромок на одной пластине.
В промышленной практике пластины применяют в точении, расточке, отрезке, обработке канавок, резьбонарезании и фрезеровании. Логика подбора везде одна: сначала определяют операцию и материал заготовки, затем подбирают геометрию, а уже после — сплав, покрытие и типоразмер. Именно в такой последовательности мы и разберём тему дальше.
Как читать маркировку сменных режущих пластин
Маркировка по ISO — это не случайный набор букв и цифр, а строгий код, описывающий форму пластины, задний угол, класс допуска, тип крепления, размеры и радиус при вершине. Для токарных пластин умение читать этот код критически важно: по нему можно сразу понять, встанет ли пластина в вашу державку и в каких условиях она будет работать. В цеху часто заказывают пластины именно по полному ISO-обозначению, и ошибка в одной букве может обернуться тем, что партия дорогих пластин окажется несовместимой с оснасткой.
Базовая логика маркировки
Упрощённо код читается так:
- первая буква — форма пластины;
- вторая — задний угол;
- третья — класс допуска;
- четвёртая — исполнение по отверстию и стружколому;
- цифры — размер режущей кромки, толщина и радиус вершины.
Возьмём конкретный пример — CNMG 120408. Расшифруем по шагам:
- C — форма пластины: ромб с углом 80°;
- N — задний угол: 0° (отрицательная геометрия);
- M — класс допуска: средний, самый ходовой для универсальных работ;
- G — тип крепления: отверстие с фаской под прижим, стружколом с двух сторон (двусторонняя пластина);
- 12 — длина режущей кромки: 12,7 мм;
- 04 — толщина пластины: 4,76 мм;
- 08 — радиус при вершине: 0,8 мм.
Класс допуска определяет точность установки пластины в посадочное гнездо. Для чистовой обработки, где важно минимальное биение, выбирают класс G (точный). Для получистовой и черновой обычно достаточно M. Класс U (грубый) встречается реже, в основном на некритичных операциях. Поэтому, сверяя маркировку, никогда не ориентируйтесь «по памяти» — всегда проверяйте полный код по карточке инструмента или спецификации производителя.
Распространенные формы пластин
| Буква | Форма | Типичное применение |
|---|---|---|
| C | Ромб 80° | Продольное точение, подрезка торца; классика токарной обработки, у односторонних пластин — 2 режущие кромки, у двусторонних — 4 |
| D | Ромб 55° | Профильная обработка, контуры, доступ в узкие места; более острый угол позволяет обрабатывать сложные переходы |
| S | Квадрат 90° | Черновая и силовая обработка; до 4 кромок у односторонних и до 8 у двусторонних — экономически выгодна на больших съёмах |
| T | Треугольник 60° | Универсальные операции, получистовое точение; 3 кромки, хороший баланс между прочностью и универсальностью |
| V | Ромб 35° | Чистовая обработка, мелкие элементы, острые углы; самая «острая» форма, но и самая хрупкая |
| R | Круг | Плавные переходы, галтели, сложные профили; высокая прочность, но требует жёсткой системы и аккуратного подбора режимов |
Что дает форма пластины
Форма влияет не только на удобство захода в угол. Она определяет сразу несколько практических параметров:
- количество рабочих кромок — чем их больше, тем ниже стоимость одной кромки, но не всегда все кромки можно использовать из-за ограниченного доступа;
- прочность вершины — более тупой угол (80°, 90°) держит ударные нагрузки, острый (35°) склонен к сколам;
- возможность подлезть в узкую геометрию — для внутренней расточки или обработки канавок часто нужны ромбы 55° или 35°;
- устойчивость к вибрациям — круглые и квадратные пластины гасят вибрации лучше, чем острые ромбы;
- применимость для черновой или чистовой обработки — чем острее форма, тем лучше для чистовой и профилирования, но тем выше риск выкрашивания.
Простое правило: для грубой обдирки с ударами и коркой выбирайте прочную форму (S, C), для чистовых проходов и тонких контуров — более острую (V, D).
Геометрия пластины: почему она важнее, чем кажется
Под геометрией обычно понимают сразу несколько вещей: задний угол, форму передней поверхности, стружколом, радиус вершины и общую «остроту» режущей кромки. На производстве именно геометрия чаще всего решает, пойдёт ли процесс стабильно или начнутся проблемы с вибрацией, стружкой и износом. Можно поставить пластину из самого стойкого сплава, но если геометрия не соответствует условиям, результат будет плачевным.
Положительная и отрицательная геометрия
Положительная геометрия (задний угол больше 0°, например, 5° или 7°) снижает силы резания на 15–20% по сравнению с отрицательной. Она лучше подходит для:
- маломощных или недостаточно жёстких станков;
- тонкостенных деталей, склонных к деформации;
- нестабильных установок с большим вылетом;
- чистовой и получистовой обработки, где важна точность и низкая шероховатость;
- материалов, чувствительных к наклёпу и наросту (нержавейки, алюминий).
Отрицательная геометрия (задний угол 0°) прочнее и лучше переносит ударные нагрузки. Её чаще применяют для:
- черновой обработки с большими припусками;
- стабильных станков и жёстких систем;
- чугуна, стали, тяжёлых режимов резания;
- обработки поковок и литья с коркой, где нужна высокая прочность кромки.
Важный экономический момент: отрицательная геометрия часто позволяет переворачивать пластину и использовать обе стороны, удваивая количество рабочих кромок. Положительные пластины обычно односторонние. Поэтому для массовой черновой обработки выбор в пользу отрицательной геометрии может быть оправдан даже при достаточной жёсткости.
Радиус вершины
Радиус вершины напрямую влияет на стойкость кромки, шероховатость поверхности, допустимую подачу и склонность к вибрациям. Малый радиус (0,2–0,4 мм) полезен для чистовой обработки и тонких профилей — он даёт низкую шероховатость, но требует аккуратного подбора подачи. Больший радиус (1,2–2,0 мм) повышает прочность, позволяет работать на высоких подачах, но требует более жёсткой системы и может спровоцировать вибрации при недостаточной жёсткости. Типичные диапазоны: для чистовой стали — 0,4–0,8 мм, для получистовой — 0,8–1,2 мм, для черновой — 1,2–2,0 мм. Если поставить слишком большой радиус на слабую установку, даже «правильная» пластина вызовет дрожь и испортит поверхность.
Что такое стружколом и зачем он нужен
Стружколом — это специально сформированная геометрия на передней поверхности пластины, которая управляет формой и направлением стружки. Его задача — не просто ломать стружку, а делать это в заданном диапазоне подачи и глубины резания, обеспечивая безопасную и стабильную работу. Если стружка идёт длинной лентой, возникают проблемы: она цепляется за деталь и инструмент, мешает автоматизации, ухудшает охлаждение, повышает риск повреждения обработанной поверхности и создаёт угрозу для оператора.
Как работает стружколом
Ключевой момент, который часто игнорируют: стружколом эффективен только в своём рабочем окне по подаче и глубине резания. У каждой модели стружколома есть минимальная и максимальная подача, а также рекомендуемая глубина. Если выйти за эти пределы:
- на слишком малой подаче стружка не ломается — пластина «гладит» материал;
- на слишком большой — резко возрастает нагрузка, возможен скол кромки;
- при неверной глубине резания пластина начинает работать нестабильно, появляется дробление.
Современные стружколомы проектируются под конкретные группы материалов: для стали, нержавейки, чугуна. Например, стружколом для нержавеющих сталей имеет более открытую геометрию, чтобы предотвратить наростообразование и пакетирование стружки. Поэтому на практике сначала определяют режимы резания (подачу и глубину), а уже потом выбирают стружколом, а не наоборот. В каталогах производителей всегда указаны диапазоны для каждого обозначения — сверяйтесь с ними обязательно.
Как подобрать сменную пластину под задачу
Подбор лучше вести по простой последовательности, которая работает и в цеху у станка, и при формировании заказа на склад. Отклонение от этой цепочки часто приводит к тому, что пластина формально подходит по размерам, но не работает в заданных условиях.
Пошаговый алгоритм подбора
- Определите материал заготовки и его состояние (прокат, поковка, литьё с коркой, термообработанная поверхность).
- Уточните тип операции: черновая, получистовая, чистовая, отрезка, канавка, резьба.
- Проверьте жёсткость системы: станок, вылет инструмента, державка, закрепление детали.
- Подберите форму пластины под доступ к зоне резания и количество необходимых кромок.
- Выберите геометрию: положительная или отрицательная, исходя из жёсткости и требований к силам резания.
- Сверьте стружколом с планируемой подачей и глубиной резания — он должен работать в своём окне.
- Подберите сплав и покрытие под группу материала и условия (непрерывное или прерывистое резание, наличие СОЖ).
- Проверьте размеры по державке и полную маркировку — форма, задний угол, допуск, тип крепления.
Подбор по группе материала
| Группа ISO | Какие материалы | Что учитывать | Типичное покрытие |
|---|---|---|---|
| P | Стали, стальное литьё | Универсальный выбор, важны стойкость и стабильность | CVD TiCN-Al₂O₃, PVD TiAlN |
| M | Нержавеющие и жаропрочные стали | Нужна стойкость к наростообразованию и перегреву | PVD TiAlN, AlTiN |
| K | Серый и ковкий чугун | Важна износостойкость, часто хорошо работают более твёрдые сплавы | CVD Al₂O₃, толстослойное CVD |
| N | Алюминий, медь, латунь | Нужна острая кромка, хорошая чистота поверхности | Без покрытия или DLC |
| S | Никелевые, титановые, жаропрочные сплавы | Критичны термостойкость и стойкость к выкрашиванию | PVD AlTiN, TiAlSiN |
| H | Закалённые стали | Нужны износостойкость и стабильная работа на высоких твёрдостях | CVD Al₂O₃, PVD AlTiN |
Подбор по типу операции
- Черновая обработка — прочная пластина, надёжный стружколом, стойкость к удару. Часто отрицательная геометрия, большой радиус, толстое CVD-покрытие.
- Получистовая — баланс между стойкостью, качеством поверхности и производительностью. Универсальные сплавы, средний радиус, стружколом для средних подач.
- Чистовая — острая кромка, стабильная геометрия, небольшой радиус вершины. Положительная геометрия, часто PVD-покрытие для сохранения остроты кромки.
- Отрезка и канавка — критичны жёсткость, отвод стружки и точное соответствие державке. Узкие пластины с усиленной геометрией.
- Резьба — важно совпадение профиля и шага, ошибка здесь стоит дорого. Пластины с полным профилем или частичным, под конкретный шаг.
Как не ошибиться с геометрией и сплавом
Часто выбирают только по марке стали и забывают про условия резания. Это типичная ошибка, особенно среди молодых специалистов, которые приходят из колледжа с теорией, но без практики подбора. Две одинаковые детали из одной марки стали могут требовать разных пластин, если отличаются вылет инструмента, жёсткость станка, глубина резания, подача, наличие прерывистого резания, состояние заготовки (корка, окалина, литейная поверхность).
Типовые ошибки
- Выбор слишком прочной, но «тупой» геометрии для чистовой — ведёт к высоким силам резания, вибрациям и плохой поверхности.
- Выбор слишком острой пластины для черновой — быстрый скол кромки при ударах и неравномерном припуске.
- Игнорирование диапазона работы стружколома — стружка не ломается или пластина перегружается.
- Покупка пластины только по внешнему виду, без сверки ISO-кода — несовместимость с державкой.
- Несовпадение пластины и державки по типоразмеру — пластина не фиксируется или болтается.
- Использование одной и той же пластины на разных материалах без проверки сплава и покрытия — быстрый износ или нарост.
- Попытка компенсировать неправильный выбор повышением оборотов — перегрев, ускоренный износ, потеря точности.
- Пренебрежение влиянием СОЖ: для некоторых сочетаний материал-покрытие рекомендовано сухое резание, а обильное охлаждение вызывает термоудары.
Признаки, что пластина подобрана неверно
- стружка не ломается или летит бесконтрольно длинной лентой;
- режущая кромка скалывается слишком быстро, особенно при входе в заготовку;
- появляется вибрация, которой не было с другой пластиной на тех же режимах;
- поверхность выходит шероховатой при нормальной подаче и глубине;
- возрастает нагрузка на станок (растёт потребляемая мощность, шпиндель «садится»);
- пластина изнашивается неравномерно — только по вершине или только по задней поверхности.
На что еще смотреть кроме маркировки
Маркировка — это только начало. Для нормальной работы нужно проверить ещё несколько параметров, которые не всегда очевидны из кода, но критичны для стабильности процесса.
Чек-лист перед заказом
- Совпадает ли форма с державкой (посадочное гнездо).
- Подходит ли задний угол — державка может быть спроектирована под положительный или отрицательный угол.
- Верно ли указан класс допуска — для чистовой нужен G, для черновой допустим M.
- Есть ли нужное отверстие и способ крепления (прижим сверху, прижим через отверстие, рычаг).
- Соответствует ли радиус вершины задаче — не слишком большой для чистовой и не слишком маленький для черновой.
- Подходит ли стружколом под подачу и глубину — сверьтесь с диаграммами производителя.
- Выдерживает ли сплав материал заготовки и условия (прерывистое резание, термоудары).
- Нужна ли именно покрытая пластина или лучше вариант без покрытия (для алюминия, латуни).
- Достаточно ли жёсткая вся система резания — если нет, возможно, потребуется перейти на более положительную геометрию.
Практические примеры подбора
Пример 1. Сталь, обычное точение, стабильный станок
Задача: наружное точение вала из стали 45 на жёстком токарном станке с ЧПУ. Припуск равномерный, непрерывное резание. Выбираем универсальную ромбическую пластину CNMG 120408 с CVD-покрытием TiCN-Al₂O₃. Отрицательная геометрия позволяет использовать 4 кромки, стружколом рассчитан на средние подачи (0,2–0,4 мм/об). Радиус 0,8 мм даёт хороший баланс между стойкостью и шероховатостью. Такой набор обеспечивает стабильную работу и предсказуемый расход пластин.
Пример 2. Тонкостенная деталь
Обрабатываем втулку из нержавейки 12Х18Н10Т с толщиной стенки 3 мм. Деталь склонна к вибрациям. Здесь приоритет у положительной геометрии с малыми силами резания. Подойдёт пластина VCMT 110304 с PVD-покрытием TiAlN. Задний угол 7°, радиус 0,4 мм, острый стружколом для низких подач (0,1–0,2 мм/об). Даже при большом припуске не стоит брать грубую черновую пластину — вибрация испортит и поверхность, и стойкость.
Пример 3. Черновая обработка с большим припуском
Обдирка поковки из стали 40Х с коркой и неравномерным припуском до 5 мм. Тут важнее прочность, а не красота поверхности. Выбираем квадратную пластину SNMG 150612 с отрицательной геометрией и толстым CVD-покрытием (Al₂O₃ поверх TiCN). Радиус 1,2 мм, стружколом для тяжёлых подач (0,4–0,7 мм/об). Жёсткий станок и короткий вылет позволяют работать на высоких режимах, а прочная кромка держит удары.
Пример 4. Чистовая обработка алюминия
Чистовой проход корпуса из алюминиевого сплава Д16Т. Критичны острая кромка и отсутствие нароста. Используем пластину CCGT 09T304 без покрытия, с полированной передней поверхностью. Положительная геометрия, радиус 0,4 мм, специальный стружколом для цветных металлов. Покрытие здесь не нужно — оно только затупляет кромку и провоцирует налипание. Режимы: высокие обороты, малая подача, обильная эмульсия для отвода стружки.
Краткая памятка по выбору
Если нужен быстрый ориентир
- Для черновой — прочность, надёжный стружколом, устойчивый сплав, часто отрицательная геометрия и CVD-покрытие.
- Для чистовой — острая кромка, точная геометрия, минимальная нагрузка, положительная геометрия, PVD или без покрытия.
- Для вибронагруженных условий — более мягкая и положительная геометрия, небольшой радиус, острый стружколом.
- Для стабильного силового резания — прочная отрицательная геометрия, большой радиус, толстое покрытие.
- Для длинной стружки — подберите стружколом под реальный режим, а не «на глаз»; возможно, потребуется увеличить подачу или сменить геометрию.
Вывод
Сменная режущая пластина — это не просто расходник, а часть технологической цепочки, от которой зависит результат всей операции. Чтобы она работала стабильно, нужно смотреть не только на цену и внешний вид, а на весь набор параметров: форму, геометрию, стружколом, сплав, покрытие и соответствие условиям резания. Понимание этих взаимосвязей приходит с опытом, но базовые принципы можно освоить ещё на этапе обучения — в колледже или вузе, если преподаватель даёт реальные каталоги и задачи на подбор. В цеху же эти знания быстро превращаются в конкретные решения, которые экономят время, инструмент и нервы.
Если упростить до одного правила, оно будет таким: сначала материал и операция, потом геометрия, потом стружколом, и только после этого — сплав и размер. Такой порядок помогает избежать большинства ошибок и сразу выйти на предсказуемый результат.
FAQ
Как понять, подойдет ли пластина к моей державке?
Нужно сверить полную маркировку пластины, тип крепления и типоразмер с посадочным местом державки. Одинаковая форма ещё не гарантирует совместимость: державка может быть рассчитана на пластину с задним углом 0°, а вы возьмёте с углом 7° — она просто не встанет правильно. Также проверьте способ крепления: прижим сверху, через отверстие или рычагом.
Можно ли одной пластиной закрыть все операции?
Нет. Универсальные пластины существуют, но они компромиссны: на черновой им не хватает прочности, на чистовой — остроты. Для ответственных деталей и стабильного производства под каждую операцию подбирают специализированное решение.
Что важнее — сплав или геометрия?
В реальной работе важны оба параметра, но если геометрия не подходит под операцию, даже самый стойкий сплав не спасёт. Геометрия определяет условия резания, а сплав и покрытие — как долго пластина продержится в этих условиях.
Почему стружка не ломается, хотя пластина новая?
Чаще всего причина в том, что подача или глубина резания не попадают в рабочий диапазон стружколома. Проверьте фактические режимы: возможно, вы работаете на слишком малой подаче для данного стружколома. Попробуйте увеличить подачу или выберите пластину с другим стружколомом, рассчитанным на низкие подачи.
Как выбрать между положительной и отрицательной геометрией?
Если станок, заготовка или закрепление не очень жёсткие — чаще нужна положительная. Если обработка силовая и стабильная — подходит отрицательная. В сомнительных случаях начните с положительной: она более щадящая и даёт меньше проблем при недостатке жёсткости.
Что делать, если пластина быстро скалывается?
Проверить режимы, вылет, жёсткость, соответствие стружколома и материал заготовки. Часто проблема не в самой пластине, а в неверном подборе под условия работы. При прерывистом резании или наличии корки переходите на более прочную геометрию и PVD-покрытие, устойчивое к термоударам. Также убедитесь, что нет наклёпа на заготовке и что подача не слишком мала (микростружка может вызывать выкрашивание).
Какое покрытие выбрать для нержавейки?
Для нержавеющих сталей группы M оптимальны PVD-покрытия на основе TiAlN или AlTiN. Они обладают высокой термостойкостью, снижают трение и предотвращают наростообразование. CVD-покрытия здесь обычно не применяют из-за риска микросколов и более толстого слоя, который затупляет кромку.