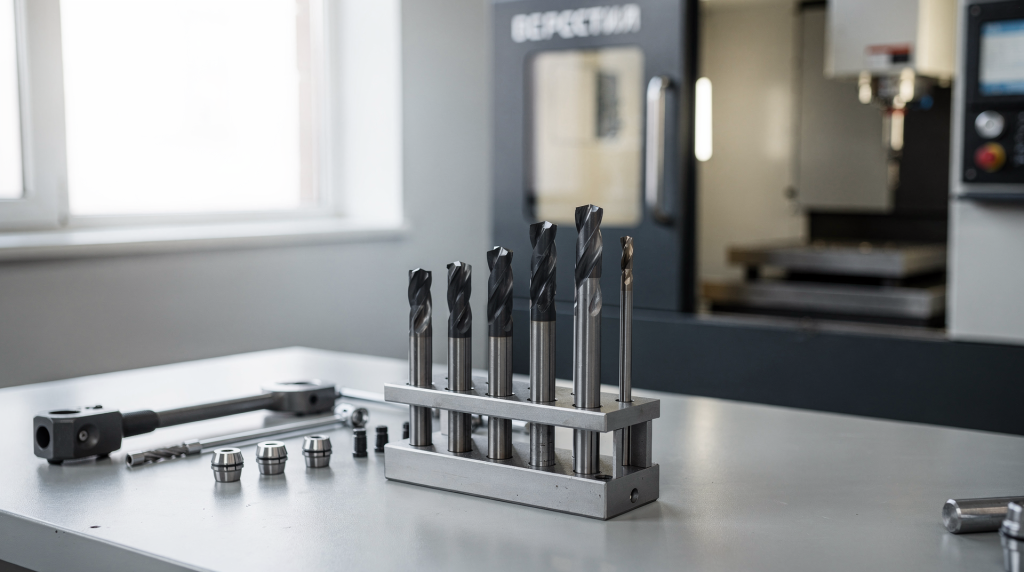
За годы работы в цеху я убедился: твердосплавная фреза — инструмент капризный, но благодарный. Она выдаёт отличную поверхность и держит размер только тогда, когда вы правильно её подобрали, закрепили и обслуживаете. Стоит пренебречь одной из этих составляющих — и вместо чистового прохода получаете сколы, перегрев и испорченную деталь. В этой статье разберу все ключевые моменты, опираясь на реальную практику, а не на каталоги.
Что такое твердосплавная фреза и чем она отличается от HSS
Твердосплавная фреза изготавливается из монолитного твёрдого сплава на основе карбида вольфрама с кобальтовой связкой. По сравнению с быстрорежущей сталью такой инструмент заметно жёстче, лучше держит кромку и рассчитан на более высокие скорости резания. На практике это означает более стабильную обработку, лучшее качество поверхности и больший ресурс при правильных режимах.
Главное отличие не только в материале, но и в поведении инструмента:
- твердосплавная фреза хуже переносит удар и вибрацию, чем HSS;
- она требует более точного станка и хорошего зажима;
- при правильных режимах работает быстрее и чище;
- при ошибках в подаче, биении или охлаждении ломается довольно резко, без долгого «предупреждения».
Помню, как впервые переходил с быстрореза на твердосплав — разница в режимах поразила. HSS прощает неидеальную наладку, а твёрдый сплав сразу отвечает сколом на малейшее биение. Именно поэтому твердосплавный инструмент любят на ЧПУ и не любят на «рыхлых» станках с плохой жёсткостью. Там, где HSS ещё терпит, твёрдый сплав уже может получить скол режущей кромки.
Где твердосплавные фрезы работают лучше всего
Твердосплавные фрезы используют там, где важны скорость, чистота обработки и стойкость к износу. Они хорошо показывают себя при обработке сталей, чугуна, нержавейки, жаропрочных сплавов, алюминия и ряда пластиков. На моей практике чаще всего твердосплав оправдывал себя при серийной обработке нержавейки и жаропрочных сплавов — там, где HSS сдаётся через пару деталей, а твёрдый сплав держит смену.
Типовые задачи
- чистовое и получистовое фрезерование;
- контурная обработка;
- выборка карманов;
- обработка твёрдых и труднообрабатываемых материалов;
- высокоскоростное фрезерование;
- работа по сложной траектории на ЧПУ.
На практике чаще всего твердосплавный инструмент выбирают, когда нужно:
- сократить машинное время;
- получить стабильный размер;
- уменьшить риск заусенца;
- сохранить чистую поверхность без лишней доводки.
Как выбрать твердосплавную фрезу под задачу
Универсальной «лучшей» фрезы не существует. Выбор зависит от материала, типа операции, жёсткости станка и режима обработки. Когда я подбираю фрезу, первым делом смотрю на материал заготовки и жёсткость станка. Если станок старый, с люфтами, даже самая дорогая фреза с AlCrN-покрытием не спасёт — вибрация убьёт кромку за пару проходов.
Основные критерии выбора
| Критерий | На что влияет | Что учитывать |
|---|---|---|
| Материал заготовки | Стойкость и качество поверхности | Для стали и жаропрочных сплавов нужны другие геометрия и покрытие, чем для алюминия |
| Число зубьев | Отвод стружки и производительность | Для алюминия обычно берут 2–3 зуба, для стали — 4 и более |
| Покрытие | Износостойкость и температура | Для твёрдых материалов часто применяют TiAlN, AlCrN, TiN |
| Геометрия режущей части | Стабильность, чистота реза | Важны угол спирали, передний угол, фаска на кромке |
| Длина вылета | Жёсткость и вибрации | Чем короче вылет, тем устойчивее обработка |
| Тип обработки | Черновая или чистовая | Для черновой нужны крепкость и эвакуация стружки, для чистовой — точность и качество кромки |
Для каких материалов какие решения чаще работают
- Алюминий и цветные металлы — меньше зубьев, хороший отвод стружки, часто без покрытия или со специальным покрытием, снижающим налипание. Я обычно беру двухзубую фрезу с полированной канавкой — стружка не налипает, и можно работать без СОЖ, если позволяет режим.
- Сталь — больше зубьев, износостойкое покрытие, стабильная подача, жёсткий зажим. Здесь важна стабильность: малейшее биение — и кромка выкрашивается.
- Нержавейка и жаропрочные сплавы — особенно важны стойкость к нагреву и контроль подачи; здесь ошибки по режимам стоят дорого. Не раз наблюдал, как неправильно выбранная подача приводила к наклёпу и мгновенному износу.
- Чугун — инструмент должен держать абразивный износ и работать без перегрева. Твердосплав здесь хорош, но покрытие должно быть термостойким.
Покрытие: зачем оно нужно и когда без него не обойтись
Покрытие у твердосплавной фрезы — это не «маркетинг», а реальный способ повысить ресурс. Оно снижает трение, уменьшает налипание стружки и помогает кромке работать при более высокой температуре. В цеху часто спорят: покрытие — это маркетинг или реальная польза? Я всегда говорю: попробуйте отфрезеровать титановый сплав фрезой без покрытия, а потом с TiAlN — разница в стойкости будет в разы. Но покрытие не панацея: если биение 0,05 мм, то даже DLC не поможет.
Самые распространённые варианты
- TiN — базовое универсальное решение, улучшает стойкость и снижает трение.
- TiAlN / AlTiN — часто применяют для твёрдых материалов и более высоких температур. При высоких скоростях на поверхности образуется оксидный слой, который работает как термобарьер.
- AlCrN — также используют для задач, где важна термостойкость и износостойкость. Хорошо показывает себя на чугунах и закалённых сталях.
- DLC — полезно для цветных металлов и задач, где критично снизить налипание. Я применял DLC-покрытие на фрезах для алюминиевых корпусов — стружка не прилипала даже без СОЖ.
Когда покрытие особенно важно
- при высокой скорости резания;
- при сухой обработке или уменьшенной подаче СОЖ;
- при работе по нержавейке и жаропрочным сплавам;
- когда нужна высокая стойкость на длинной серии.
Но есть важный нюанс: покрытие не компенсирует плохую механику станка, биение и неправильную подачу. Если инструмент установлен криво, даже дорогая фреза проживёт недолго.
Главные условия нормальной работы
Хорошая твердосплавная фреза не любит «случайностей». Чтобы она работала долго, нужна дисциплина в нескольких вещах.
Что критично контролировать
- биение инструмента;
- жёсткость оправки и патрона;
- длину вылета;
- подачу и обороты;
- отвод стружки;
- охлаждение;
- состояние заготовки и фиксации.
Допустимое биение для твердосплавных фрез в практических рекомендациях часто указывают очень небольшим — порядка 0,01 мм. Я всегда требую от наладчиков проверять биение индикатором перед установкой. Однажды на моей памяти фреза с биением 0,03 мм на высоких оборотах вошла в резонанс и разнесла оправку.
Почему это важно
Если один зуб фрезы работает сильнее других, он быстрее перегревается и начинает разрушаться. Затем появляется вибрация, ухудшается поверхность, а следом износ переходит в сколы. Дальше инструмент уже не «режет», а добивает сам себя.
Как обслуживать твердосплавные фрезы
Обслуживание — это не только заточка. Это ещё и правильная очистка, осмотр, хранение и своевременный вывод инструмента из работы.
После каждой смены
- удалить стружку и остатки СОЖ;
- осмотреть кромку на сколы и налипание;
- проверить посадочную часть;
- убрать инструмент в отдельный органайзер или кассету.
Частая ошибка — бросить фрезу в ящик с другим инструментом. После этого на кромке появляются микросколы, которые глазом не всегда видно, но в работе они быстро превращаются в разрушение. В нашем инструментальном шкафу у каждой фрезы своё гнездо в органайзере. Никогда не кладите твердосплав в общий ящик с метчиками и свёрлами — микросколы неизбежны.
Как чистить
- мягкая щётка;
- сжатый воздух;
- специальные средства для удаления налипаний;
- без грубого механического контакта по режущей кромке.
Что нельзя делать
- счищать стружку металлической щёткой по кромке;
- ронять фрезу на стол или в ящик;
- хранить без защиты режущей части;
- запускать инструмент после сильного перегрева без осмотра.
Признаки износа: когда фрезу надо менять или перетачивать
Твердосплавный инструмент не должен доходить до состояния полного разрушения. Его лучше выводить из работы по первым признакам деградации. Опытный оператор слышит износ по звуку: когда фреза начинает «шептать» вместо ровного шума — пора смотреть кромку.
Симптомы, на которые стоит смотреть
- ухудшение чистоты поверхности;
- рост вибраций и шума;
- появление заусенца;
- потемнение кромки;
- сколы на вершинах зубьев;
- увеличение усилия резания;
- нестабильный размер детали.
В практике ориентируются не только на внешний вид, но и на характер износа. Если фаска износа заметно растёт, а кромка теряет геометрию, инструмент уже не даёт нормальной повторяемости.
Типовые формы повреждений
- абразивный износ — кромка как будто «съедается»;
- сколы — результат удара, вибрации, ошибки крепления;
- термическое разрушение — следствие перегрева;
- налипание материала — особенно характерно для алюминия и вязких сплавов.
Заточка и восстановление: что нужно знать
Твердосплавные фрезы можно перетачивать, но это имеет смысл не всегда. Всё зависит от степени повреждения и оставшегося ресурса по диаметру и геометрии. В небольших мастерских часто пытаются точить твердосплав вручную на алмазном круге — это почти всегда портит геометрию. Для нормальной переточки нужен станок с ЧПУ и контроль углов.
Когда переточка оправдана
- кромка изношена равномерно;
- нет глубоких сколов;
- сохранён достаточный запас по размеру;
- инструмент дорогой или специализированный.
Когда лучше списать
- крупные сколы;
- трещины;
- сильный перегрев;
- нарушение геометрии, которое уже не восстановить без потери точности.
Переточка твердосплавных фрез требует алмазного инструмента и аккуратного соблюдения геометрии. После серьёзной заточки часто встаёт вопрос восстановления покрытия или перехода на черновые операции, где оно критично меньше влияет. Я рекомендую отправлять дорогие фрезы в специализированные сервисы, где восстанавливают и покрытие.
Практический алгоритм эксплуатации
Перед запуском
- Проверить фрезу на сколы и потемнение кромки.
- Убедиться, что патрон и оправка чистые. Я всегда продуваю посадочное место сжатым воздухом — мелкая стружка может дать биение.
- Измерить биение.
- Сократить вылет до разумного минимума.
- Подобрать обороты и подачу под материал.
- Проверить надёжность фиксации заготовки.
В процессе работы
- Следить за звуком резания. Если слышу изменение тона — сразу останавливаю, даже если деталь не закончена.
- Не допускать перегрева.
- Не повышать подачу «на глаз».
- Убирать стружку, если она мешает отводу тепла.
- При появлении вибрации сразу остановиться и проверить узел.
После работы
- Очистить инструмент.
- Осмотреть режущую кромку.
- Разделить исправный и повреждённый инструмент.
- Хранить в индивидуальной ячейке.
Частые ошибки, которые убивают твердосплавные фрезы
- слишком большой вылет из патрона;
- плохое биение;
- неверная подача при высокой скорости;
- попытка работать по неподходящему материалу;
- использование изношенной оправки;
- ударное врезание там, где нужна плавная подача;
- хранение без защиты кромки;
- игнорирование первых микросколов;
- использование фрезы после переточки на тех же режимах, что и новую — после снятия слоя геометрия меняется, и режимы нужно корректировать. Я всегда делаю пробный проход на пониженных оборотах.
Самая дорогая ошибка — пытаться «дожать» инструмент до конца смены, когда уже видно, что он пошёл в разрушение. В этот момент фреза обычно портит не только себя, но и деталь, время станка и настройку операции.
Когда твердосплавная фреза — правильный выбор
Этот инструмент особенно оправдан, если:
- нужна высокая производительность;
- материал твёрдый или труднообрабатываемый;
- требуется хорошее качество поверхности;
- станок достаточно жёсткий;
- есть точная наладка и контроль режимов.
Если же станок слабый, закрепление нестабильное, а оператор работает «по ощущению», твердосплавная фреза часто не раскрывается. В таком случае иногда разумнее начать с более терпимого инструмента, а уже потом переходить на твёрдый сплав. На старом универсальном станке с ручной подачей твердосплав может разочаровать — я советую начинать с качественного HSS, а на твердосплав переходить после модернизации оборудования или при переходе на ЧПУ.
Чек-лист перед работой
- Материал заготовки определён
- Тип операции выбран
- Число зубьев подходит под задачу
- Покрытие соответствует материалу
- Биение проверено
- Вылет минимально возможный
- Заготовка жёстко закреплена
- Подача и обороты рассчитаны
- Охлаждение организовано
- Инструмент без сколов и перегрева
FAQ
Можно ли использовать одну твердосплавную фрезу для всех материалов?
Нет. Универсальные решения существуют, но под сталь, алюминий и жаропрочные сплавы обычно нужны разные геометрия, покрытие и режимы. Например, фреза для алюминия с острыми кромками быстро выкрошится на стали.
Почему твердосплавная фреза ломается быстрее, чем кажется?
Чаще всего из-за биения, вибрации, слишком большого вылета, неправильной подачи или плохой фиксации заготовки. Твёрдый сплав не прощает даже небольших отклонений — он не гнётся, а сразу скалывается.
Нужно ли покрытие для работы по алюминию?
Не всегда. Для алюминия часто важнее хороший отвод стружки и геометрия, чем «тяжёлое» термостойкое покрытие. В ряде случаев используют специальные антиадгезионные покрытия (например, DLC) или вообще берут инструмент без покрытия. Я не раз фрезеровал алюминий твердосплавом без покрытия — результат был отличный, если стружка не налипала.
Как понять, что фрезу уже пора точить?
Если ухудшилось качество поверхности, появился заусенец, вырос шум, а кромка стала заметно блестеть или скалываться, инструмент уже вышел из нормального режима работы. Опытный оператор чувствует это по усилию на рукоятке или по звуку привода.
Можно ли просто протереть фрезу и поставить обратно?
Можно только после нормальной очистки и осмотра. Если кромка получила микроскол, простая очистка проблему не решит. Я всегда осматриваю фрезу под лупой после очистки — микросколы размером в сотые доли миллиметра могут быстро развиться в серьёзное разрушение.
Вывод
Твердосплавная фреза даёт максимум там, где есть точность, жёсткость и контроль режима. Это не «неубиваемый» инструмент, а производительный режущий инструмент, который требует аккуратной установки, правильного выбора по материалу и регулярного обслуживания.
Если коротко, рабочая формула такая: подходящая геометрия + правильное покрытие + минимальное биение + нормальная подача = предсказуемый ресурс и качество. Именно в этой связке твердосплавная фреза окупает себя быстрее всего.